Kas yra PETG?
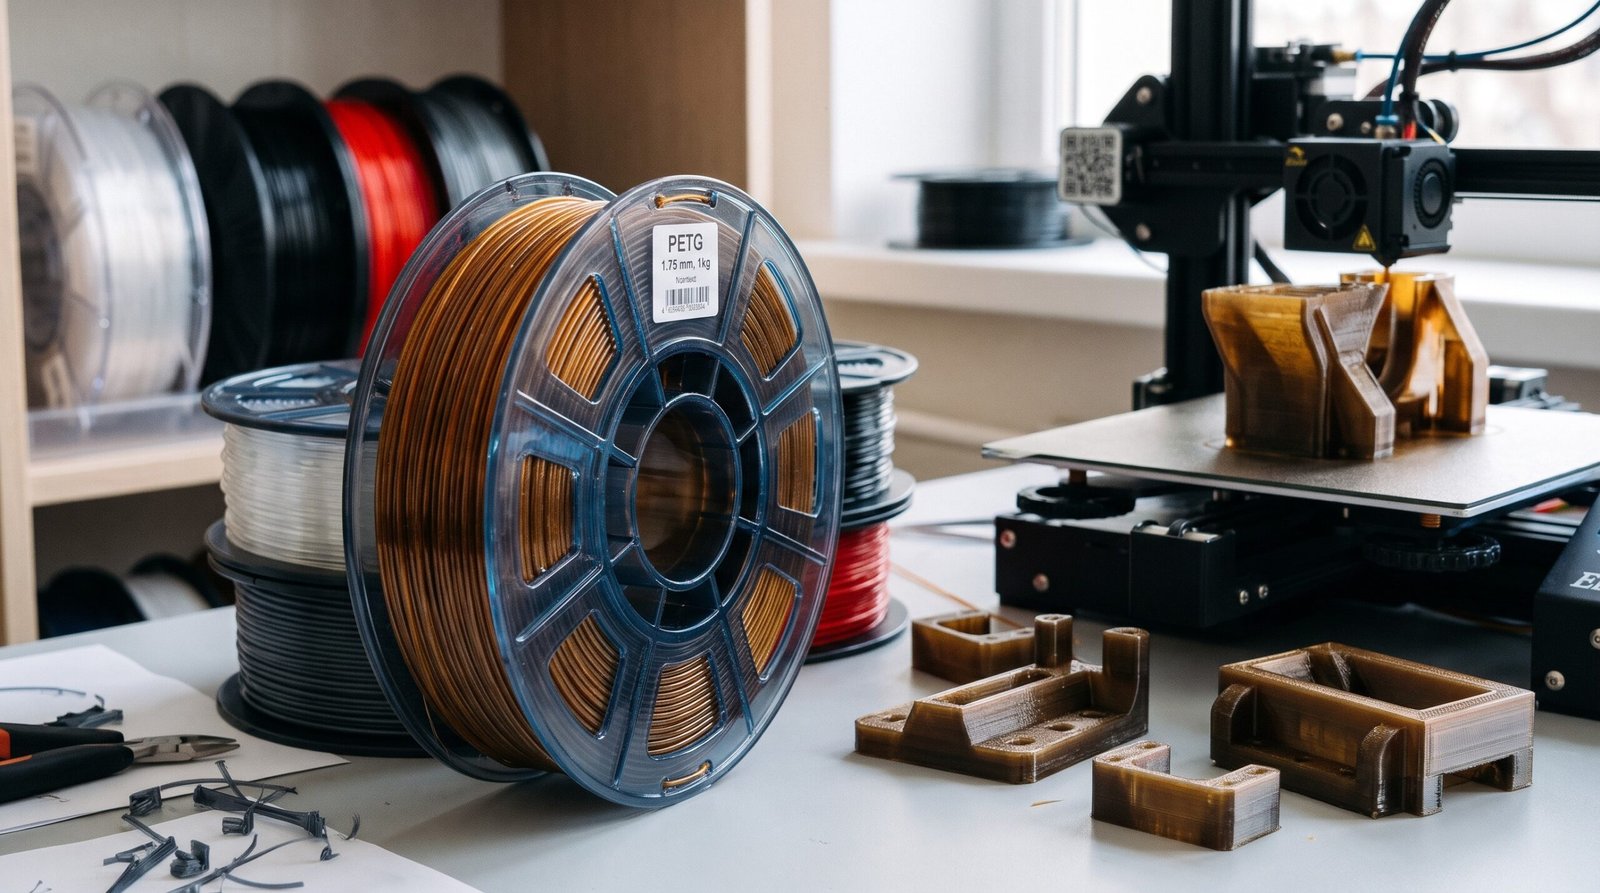
PETG yra glikoliu modifikuotas polietileno tereftalatas, tos pačios šeimos plastikas, iš kurio gaminami vandens buteliai. Jis laikomas aukso viduriu tarp PLA ir ABS: tvirtesnis ir atsparesnis šilumai nei PLA, bet lengviau spausdinamas nei ABS, nes beveik nesideformuoja ir neišskiria stipraus kvapo. Todėl jis populiarus funkcinėms detalėms, dėžutėms, laikikliams ir lauko reikmenims.
Rekomenduojamos temperatūros
Pradėkite nuo vidurio: 240 °C purkštukui ir 80 °C stalui. Jei rezultatas netenkina, keiskite temperatūrą po 5 °C ir keiskite tik vieną parametrą vienu metu.
Temperatūros bokšto testas
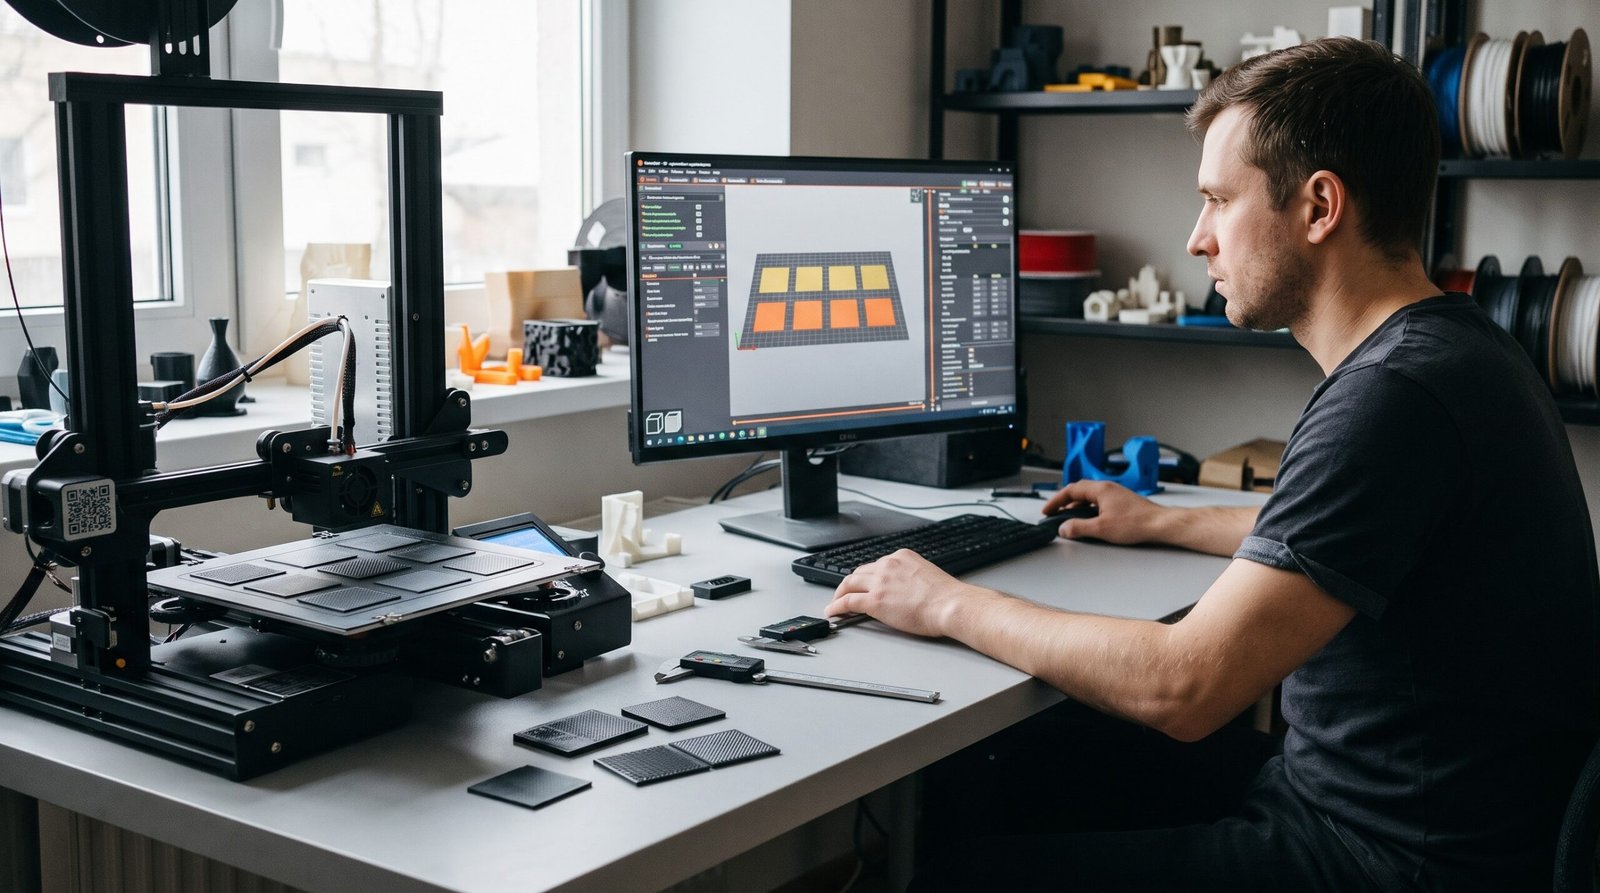
Patikimiausias būdas rasti tinkamą temperatūrą yra temperatūros bokštelis. Tai testinis modelis, kuris spausdinamas keliais segmentais, kiekvienam naudojant vis kitą temperatūrą. Po spausdinimo palyginkite segmentus: ieškokite lygiausio paviršiaus, mažiausiai siūlelių ir stipriausio sluoksnių sukibimo. Pjaustyklėje OrcaSlicer šie testai įdiegti tiesiogiai kalibravimo meniu, o PrusaSlicer ir UltiMaker Cura leidžia temperatūrą keisti pagal sluoksnio aukštį.
Kas nutinka, jei temperatūra netinkama?
Per žema temperatūra sukelia silpną sluoksnių sukibimą, blankų paviršių, užsikimšusį purkštuką ir nepakankamą išspaudimą. Detalė gali skilti sluoksniais.
Per aukšta temperatūra sukelia siūlelius, lašelius ir „kauliukus” ant paviršiaus, o plastikas gali tapti per skystas ir prarasti detalumą. Per karštas PETG ima degti, patamsėja ir gali palikti juodų dalelių.
Stalo temperatūra ir sukibimas
PETG prie stalo sukimba labai gerai, kartais net per gerai. Ant lygaus stiklo ar PEI plokštės be tarpinio sluoksnio plastikas gali prilipti taip stipriai, kad nuimant išplėšiamas dangos gabalas. Todėl ant stiklo naudokite plono klijų lazdelės sluoksnį, kuris veikia kaip atskyrimo priemonė, o ne tik klijai. Nustatykite 75–80 °C ir leiskite stalui visiškai atvėsti prieš nuimant detalę.
Aušinimas ir greitis
Skirtingai nei PLA, PETG nemėgsta stipraus aušinimo. Per didelis ventiliatoriaus greitis susilpnina sluoksnių sukibimą. Pirmuosius 2–3 sluoksnius spausdinkite be aušinimo, tada naudokite 30–50 %. Tiltams ir iškyšoms galima laikinai padidinti iki 70–100 %. Greitį rinkitės saikingai: 40–60 mm/s dažniausiai duoda geriausią kokybę.
Atitraukimas ir siūleliai
Siūleliai yra dažniausia PETG problema. Be temperatūros mažinimo padeda šie veiksmai:
- sumažinti atitraukimo (angl. retraction) atstumą iki 0,8–1,5 mm tiesioginio tiekimo spausdintuvams arba 4–6 mm Bowden sistemoms;
- įjungti „wipe” ir „avoid crossing perimeters” funkcijas;
- išdžiovinti siūlą, nes drėgmė sukelia burbuliavimą ir šnypštimą;
- naudoti 0,4 mm purkštuką su švariu, nenudėvėtu galiuku.
Siūlo džiovinimas
PETG sugeria drėgmę iš oro. Jei spausdinant girdite spragsėjimą, o paviršius šiurkštus, siūlas greičiausiai drėgnas. Džiovinkite jį apie 65 °C temperatūroje 4–6 valandas džiovintuve arba specialioje siūlo džiovykloje. Laikykite sandariose dėžėse su silikagelio paketėliais.
Dažniausių problemų lentelė
Kur rasti daugiau informacijos
Išsamių medžiagų palyginimų rasite All3DP, o patikimus gamintojų profilius ir nustatymus Prusa žinyne. Prieš pradėdami naują ritę, visada pažiūrėkite gamintojo rekomendacijas.
PETG spausdinimui pradėkite nuo 240 °C purkštuko ir 80 °C stalo temperatūros, naudokite 30–50 % aušinimą ir sausą siūlą. Atlikite temperatūros bokštelio testą, nes kiekviena ritė šiek tiek skiriasi. Kai rasite savo idealią reikšmę, užsirašykite ją ir sukurkite atskirą profilį pjaustyklėje.